Przede wszystkim należy zrozumieć, że pisk wydawany przez serwonapęd jest w istocie formą drgań o wysokiej częstotliwości. Drgania te są odbierane jako słyszalny dźwięk o wysokim tonie. Główne przyczyny tego zjawiska wynikają z następujących czynników:
- Rezonans mechaniczny (najczęstsza przyczyna):
- Niewystarczająca sztywność połączenia między silnikiem a obciążeniem (np. śruby kulowe, paski lub koła zębate).
Rozwiązanie: Należy upewnić się, że elementy łączące (sprzęgła, paski zębate, koła zębate itp.) między silnikiem a obciążeniem są solidnie zamocowane, niezawodne i nie wykazują luzów ani luzów zwrotnych. W przypadku połączeń z luzem zwrotnym konieczna jest ich wymiana lub regulacja.
- Słaba sztywność płyty montażowej lub niezabezpieczone mocowanie.
Rozwiązanie: Należy sprawdzić, czy płyta montażowa silnika i obciążenia ma wystarczającą sztywność oraz czy śruby mocujące są dokręcone z zadanym momentem obrotowym. W razie potrzeby należy zwiększyć sztywność, dodając żebra usztywniające lub stosując grubszą płytę montażową.
- Niska częstotliwość własna wynikająca z konstrukcji obciążenia.
Rozwiązanie: Jeśli konstrukcja na to pozwala, należy dodać materiały tłumiące (np. podkładki gumowe) lub masy balastowe do silnika lub obciążenia. Pomaga to zmienić częstotliwość własną całego układu mechanicznego, przesuwając ją poza zakres częstotliwości wzbudzających słyszalny rezonans.
- Nieprawidłowe ustawienie parametrów wzmocnienia serwonapędu:
- Zbyt duża sztywność (zbyt wysokie wzmocnienie): W celu poprawy szybkości reakcji wzmocnienie pętli prędkości lub pętli położenia może być ustawione zbyt wysoko. Powoduje to, że silnik nadmiernie koryguje ruch, nieustannie dokonując drobnych korekt, co prowadzi do oscylacji o wysokiej częstotliwości i pisku. Jest to najczęściej spotykany scenariusz podczas uruchamiania.
- Niewystarczająca sztywność (zbyt niskie wzmocnienie): Choć nie jest to częsta przyczyna wysokoczęstotliwościowego pisku, może prowadzić do problemów takich jak opóźniona reakcja układu i przeregulowanie pozycjonowania.
- Procedura strojenia wzmocnienia serwonapędu:
3.1. Należy sprawdzić parametr C00.05 (Wybór trybu sterowania), aby potwierdzić, że napęd pracuje we właściwym trybie sterowania.
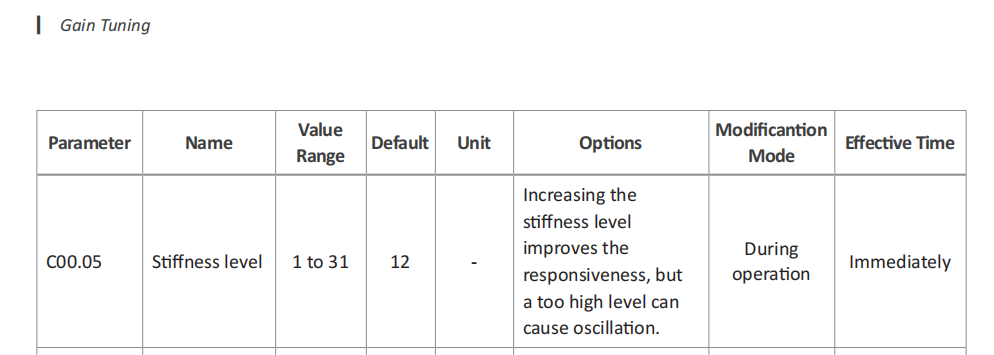
3.2. Należy spróbować zmniejszyć wzmocnienie pętli prędkości (C01.01). Ten parametr ma największy wpływ na hałas. Należy go zmniejszać małymi krokami (np. o 10%–20% za każdym razem) i obserwować, czy pisk się zmniejsza. Jeśli po zmniejszeniu reakcja staje się opóźniona lub pojawiają się błędy śledzenia, można odpowiednio dostroić stałą czasową całkowania pętli prędkości (C01.02) i wzmocnienie pętli położenia (C01.00) w celu kompensacji.
3.3. Należy zastosować filtr wycinający.
Serwonapędy A6 są zazwyczaj wyposażone w wbudowaną funkcję adaptacyjnego filtra wycinającego. Funkcja ta potrafi automatycznie wykrywać i tłumić określone częstotliwości rezonansowe. Zdecydowanie zaleca się włączenie tej funkcji. Automatycznie identyfikuje ona punkty rezonansowe układu i znacząco tłumi sygnały o tych częstotliwościach, skutecznie eliminując pisk. W zakresie ustawień filtra wycinającego należy wykonać następujące czynności w oprogramowaniu:
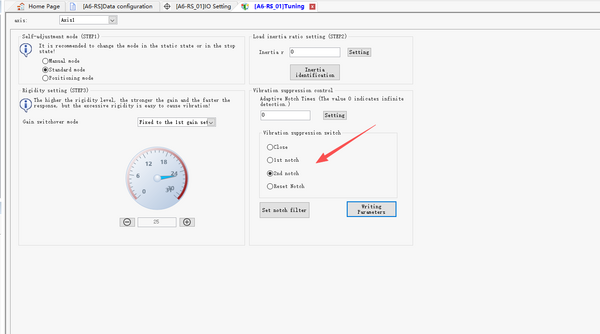
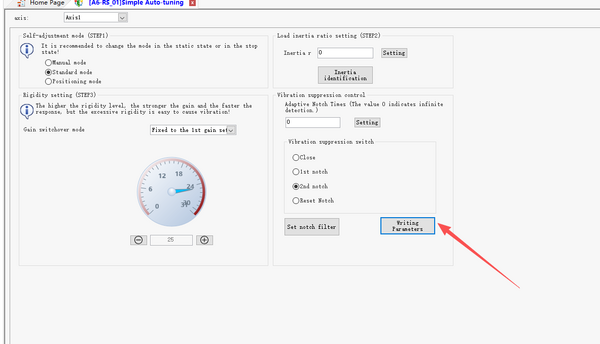
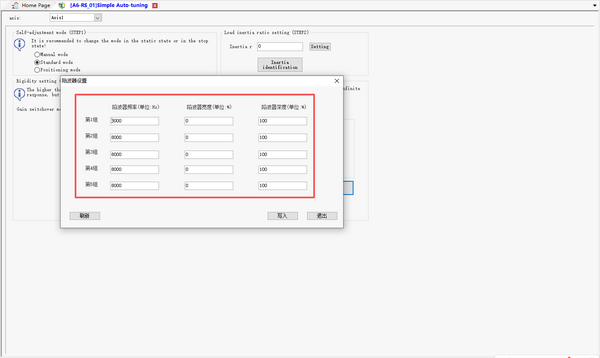
Podsumowując, w przypadku wystąpienia pisku w serwonapędzie A6 należy najpierw sprawdzić instalację mechaniczną. Następnie należy uzyskać dostęp do oprogramowania napędu A6, włączyć filtr wycinający i odpowiednio zmniejszyć wzmocnienie pętli prędkości. Jeśli hałas utrzymuje się po wykonaniu powyższych kroków, należy rozważyć zwiększenie częstotliwości nośnej PWM (jeśli jest to obsługiwane przez dany model napędu). Należy pamiętać, że wyższa częstotliwość nośna zwiększa wydzielanie ciepła przez napęd — należy zapewnić odpowiednie chłodzenie. Ustawienia częstotliwości nośnej opisano w instrukcji parametrów A6.